在回收行业中,一个常见的误区是认为“塑料就是塑料”。这种过度简化会导致严重的运营故障、设备损坏和低质量产出。现实情况是,塑料废弃物的物理特性决定了整个回收流程。这一点在硬塑料与软塑料回收的对比中体现得最为明显。
理解刚性材料(如PET瓶和HDPE桶)与柔性薄膜(如LDPE包装膜)之间的根本差异,是设计高效且盈利运营的第一步。
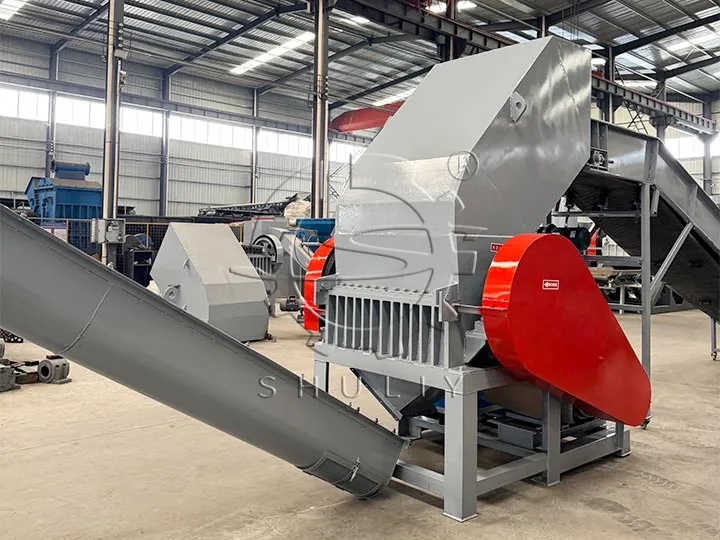
硬塑料的挑战:强力破碎与耐磨性
回收硬塑料的关键在于用强力克服其结构。
- 主要挑战:硬塑料的刚性、厚度以及通常具有的磨蚀性(由于填料或污染物)需要巨大的冲击力才能破碎。例如,PET瓶回收的主要挑战就涉及处理厚壁和更硬的瓶盖材料。
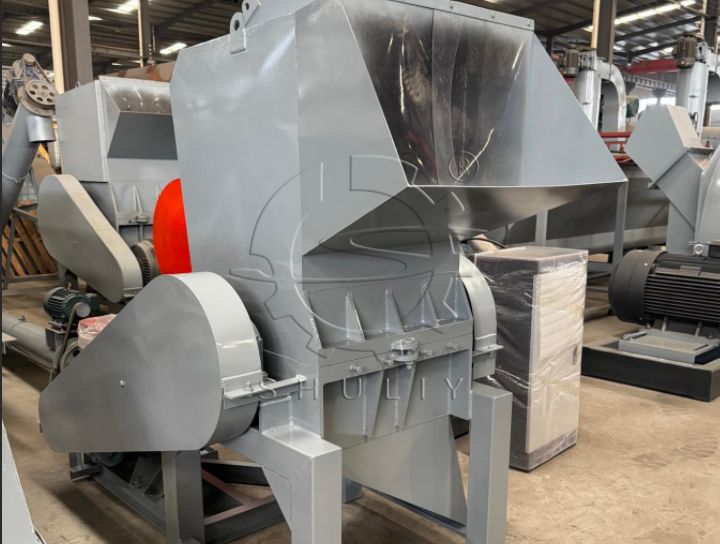
- 加工要求:工艺必须设计为高冲击破碎。这需要一台用于硬质塑料的重型破碎机,配备高惯性转子、坚固结构以及由硬化工具钢制成的刀片,以在破碎HDPE桶或其他厚壁物品时抵抗磨损和崩刃。这是设计完善的硬质塑料回收线的核心原则。
柔性塑料回收的独特挑战
柔性薄膜带来了一系列更为复杂的问题,这些问题无法仅靠蛮力解决。这也是许多回收操作失败的原因。
1. 低堆积密度与进料问题
薄膜最直接的问题是堆积密度低。它们又轻又蓬松,就像往机器里喂羽毛一样。这会导致进料不稳定,使机器频繁空转,浪费能源并降低产量。
2. 弹性与缠绕现象
这是柔性塑料回收中最关键的一个挑战。与受冲击即碎裂的硬质塑料不同,薄膜的设计初衷是拉伸和抗撕裂。
破碎机内部发生了什么?当标准破碎机的平刀片撞击塑料薄膜时,薄膜不会断裂。相反,它会拉伸并紧紧缠绕在转子和刀具上。这种现象,即塑料薄膜缠绕破碎机转子,会迅速堆积,导致机器过热、卡死,最终停转。回答“为什么我的塑料破碎机在处理薄膜时会卡住?”这个常见问题时,几乎总是归结于这个缠绕问题。
3. 难以有效清洗
污垢和水分会滞留在成捆薄膜的褶皱和夹层中,导致在标准清洗流程中难以彻底清洁。
工程解决方案:两种工艺的对比
由于面临的挑战不同,解决方案也必须量身定制。用完全相同的设备配置无法有效处理这两种物料流。
硬质塑料解决方案:
解决方案直截了当:动力与耐用性。针对硬质塑料设计的有效塑料破碎机,其关键在于配备重型转子以提供惯性、厚实的钢制壳体,以及用于强力撕裂和破碎的爪型刀片。
软质塑料回收解决方案:
解决薄膜问题需要更智能的工程设计,而不仅仅是更大的动力。
湿法破碎:这是一个关键工艺。用于回收塑料薄膜的设备通常在破碎腔内设有进水口。塑料薄膜的湿法破碎具有三个显著优势:
- 增加重量:水润湿薄膜,使其变重,防止其在转子上方漂浮。
- 冷却系统:加工薄膜产生的摩擦可能导致其熔化并变得粘稠。水作为冷却剂,可防止这种情况发生。
- 预清洗:在破碎机内即开始塑料薄膜的清洗过程,去除表面污垢。
V型转子设计:V型(或剪刀式切割)转子并非采用钝击式冲击,而是从外向内产生渐进式切割动作。这种干净的剪切力能更有效地切割薄膜而非拉伸它,从而直接防止缠绕问题。
下游密度提升:造粒后,低密度片料通常被送入薄膜压实机或挤压机以提升密度,然后再进入塑料造粒机进行处理。整个工艺流程在完整的塑料薄膜回收线中得到优化。
| 特性 | 硬质塑料(刚性)回收 | 柔性塑料回收 |
|---|---|---|
| 主要挑战 | 脆性、厚度 | 弹性、低密度 |
| 切割方式 | 高冲击破碎/粉碎 | 高速剪切/切割 |
| 转子设计 | 爪式或平刀式 | V型(剪刀式切割) |
| 注水 | 可选,非必需 | 强烈推荐 |
| 主要故障模式 | 刀片磨损、电机过载 | 转子缠绕与卡死 |
归根结底,了解塑料废料的独特特性是盈利的关键。工艺必须针对材料量身定制,设备必须为工艺而设计。试图采用一刀切的方法是低效和失败的根源。