Trong ngành tái chế, một sai lầm phổ biến là cho rằng "nhựa chỉ là nhựa". Sự đơn giản hóa này dẫn đến những thất bại vận hành nghiêm trọng, hư hỏng thiết bị và đầu ra chất lượng thấp. Thực tế, các đặc tính vật lý của rác thải nhựa quyết định toàn bộ quy trình tái chế. Điều này thể hiện rõ nhất khi so sánh tái chế nhựa cứng và nhựa mềm.
Hiểu được sự khác biệt cơ bản giữa vật liệu cứng (như chai PET và thùng phuy HDPE) và màng mềm (như màng bao bì LDPE) là bước đầu tiên để thiết kế một hoạt động hiệu quả và sinh lời.
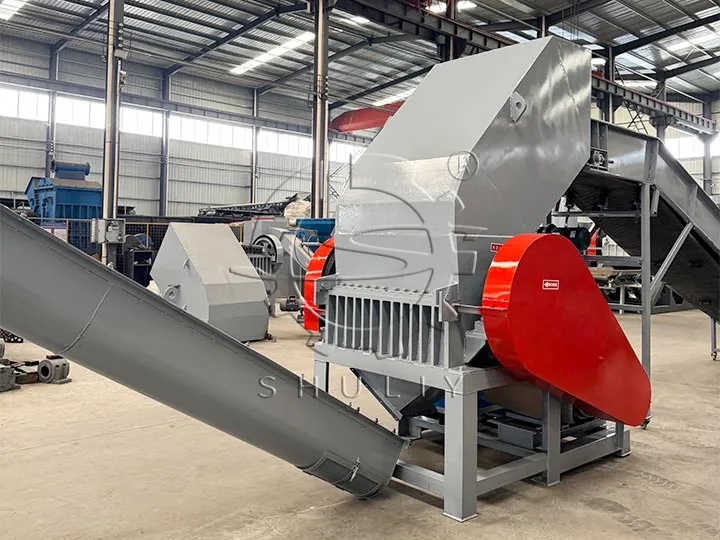
Thách thức từ Nhựa cứng: Lực phá vỡ và Khả năng chống mài mòn
Tái chế nhựa cứng là vấn đề phá vỡ cấu trúc của chúng bằng lực tác động mạnh.
- Thách thức chính: Độ cứng, độ dày và tính chất mài mòn (do chất độn hoặc tạp chất) đòi hỏi lực va đập cực lớn để làm vỡ. Ví dụ, những thách thức chính trong tái chế chai PET liên quan đến việc xử lý thành dày và vật liệu nắp cứng hơn.
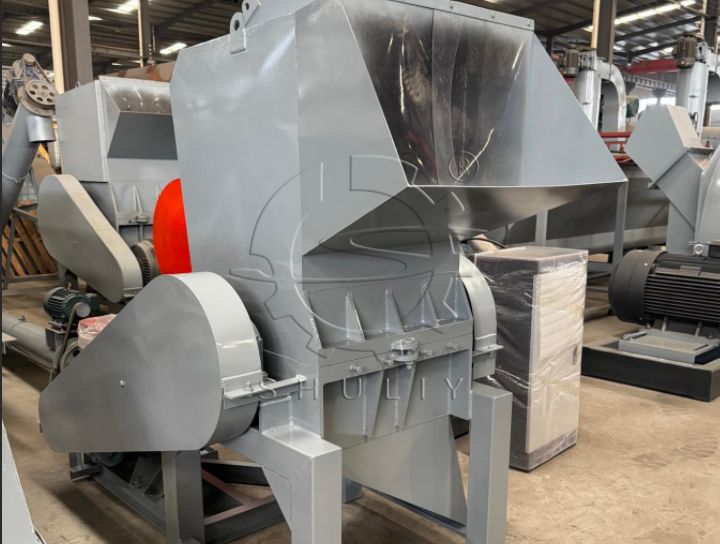
- Yêu cầu xử lý: Quy trình phải được thiết kế để đập vỡ với lực tác động cao. Điều này đòi hỏi một máy nghiền hạng nặng dành cho nhựa cứng, với rotor khối lượng lớn, kết cấu chắc chắn và lưỡi dao làm từ thép dụng cụ đã tôi cứng để chống mài mòn và sứt mẻ khi nghiền các thùng phuy HDPE hoặc các vật liệu có thành dày khác. Đây là nguyên lý cốt lõi của một dây chuyền tái chế nhựa cứng được thiết kế tốt.
Những Thách Thức Đặc Thù Khi Tái Chế Nhựa Dẻo
Màng nhựa dẻo đặt ra một loạt vấn đề phức tạp hơn nhiều mà không thể giải quyết chỉ bằng sức mạnh cơ học đơn thuần. Đây là lý do khiến nhiều hoạt động tái chế thất bại.
1. Khối Lượng Riêng Thấp và Vấn Đề Cấp Liệu
Vấn đề trước mắt nhất với màng nhựa là khối lượng riêng thấp. Chúng nhẹ và xốp, giống như cho lông vũ vào máy. Điều này gây ra tình trạng cấp liệu không ổn định, khiến máy thường xuyên chạy không tải, lãng phí năng lượng và giảm năng suất.
2. Tính Đàn Hồi và Hiện Tượng Quấn Cuộn
Đây là thách thức quan trọng nhất trong tái chế nhựa dẻo. Không giống như nhựa cứng vỡ vụn khi chịu tác động, màng nhựa được thiết kế để co giãn và chống rách.
Điều Gì Xảy Ra Bên Trong Máy Nghiền? Khi lưỡi dao phẳng của máy nghiền tiêu chuẩn va vào màng nhựa, màng nhựa không bị vỡ. Thay vào đó, nó co giãn và quấn chặt quanh rotor và dao. Hiện tượng này, được gọi là màng nhựa quấn quanh rotor máy nghiền, nhanh chóng tích tụ, khiến máy quá nhiệt, kẹt và cuối cùng là ngừng hoạt động. Trả lời câu hỏi phổ biến "tại sao máy nghiền nhựa của tôi bị kẹt khi nghiền màng?" hầu như luôn chỉ ra vấn đề quấn cuộn này.
3. Khó rửa sạch hiệu quả
Bụi bẩn và hơi ẩm bị kẹt trong các nếp gấp và lớp của màng cuộn, khiến chúng khó được làm sạch triệt để trong quy trình rửa tiêu chuẩn.
Giải pháp kỹ thuật: Câu chuyện về hai quy trình
Bởi vì các thách thức là khác nhau, các giải pháp phải được thiết kế chuyên biệt. Bạn không thể xử lý hiệu quả cả hai dòng nguyên liệu với cùng một thiết bị.
Giải pháp cho nhựa cứng:
Giải pháp rất đơn giản: công suất và độ bền. Thiết kế của một máy nghiền nhựa hiệu quả cho nhựa cứng tập trung vào rô-to nặng để tạo quán tính, vỏ thép dày và dao dạng móng vuốt để có hành động xé và nghiền mạnh mẽ.
Giải pháp cho tái chế nhựa dẻo:
Giải quyết vấn đề màng nhựa đòi hỏi kỹ thuật thông minh hơn, chứ không chỉ đơn thuần là công suất lớn hơn.
Nghiền ướt: Đây là một quy trình then chốt. Thiết bị tái chế màng nhựa thường bao gồm một đầu vào nước trong buồng nghiền. Nghiền ướt cho màng nhựa mang lại ba lợi thế riêng biệt:
- Tăng khối lượng: Nước làm ướt màng, khiến nó nặng hơn và ngăn không cho nó nổi lên trên rô-to.
- Làm mát hệ thống: Ma sát từ quá trình xử lý màng có thể khiến nó nóng chảy và trở nên dính. Nước hoạt động như một chất làm mát, ngăn chặn điều này.
- Rửa sơ bộ: Nó bắt đầu quy trình rửa màng nhựa ngay trong máy nghiền, loại bỏ bụi bẩn bề mặt.
Thiết kế Rotor dạng Chữ V: Thay vì tạo ra lực va đập mạnh và thô, rotor dạng chữ V (hoặc kiểu cắt kéo) tạo ra hành động cắt tiến dần từ ngoài vào trong. Đường cắt sạch này hiệu quả hơn nhiều trong việc cắt màng thay vì kéo giãn nó, ngăn chặn trực tiếp vấn đề quấn rotor.
Tăng Tỷ trọng Ở Hạ nguồn: Sau khi tạo hạt, các mảnh vảy có tỷ trọng thấp thường được đưa vào máy kết tụ màng hoặc máy ép để tăng tỷ trọng trước khi được xử lý bởi máy tạo hạt nhựa. Toàn bộ quy trình làm việc này được tối ưu hóa trong một dây chuyền tái chế màng nhựa hoàn chỉnh.
| Tính năng | Tái chế Nhựa Cứng | Tái chế Nhựa Mềm |
|---|---|---|
| Thách thức Chính | Độ giòn, Độ dày | Tính đàn hồi, Tỷ trọng thấp |
| Hành động Cắt | Đập vỡ/Nghiền va đập mạnh | Cắt/Xé tốc độ cao |
| Thiết kế Rotor | Lưỡi dạng móng vuốt hoặc phẳng | Dạng Chữ V (Cắt kéo) |
| Phun Nước | Tùy chọn, không bắt buộc | Khuyến nghị Cao |
| Dạng Hỏng hóc Chính | Mòn lưỡi dao, Quá tải động cơ | Quấn Rotor & Kẹt Máy |
Cuối cùng, hiểu rõ các đặc tính riêng biệt của rác thải nhựa là chìa khóa để đạt lợi nhuận. Quy trình phải được điều chỉnh phù hợp với vật liệu, và thiết bị phải được thiết kế kỹ thuật cho quy trình đó. Cố gắng áp dụng một giải pháp chung cho tất cả là công thức dẫn đến kém hiệu quả và thất bại.