Geri dönüşüm sektöründe sık yapılan bir hata, "plastik plastiktir" varsayımıdır. Bu aşırı basitleştirme, ciddi operasyonel arızalara, ekipman hasarına ve düşük kaliteli çıktıya yol açar. Gerçek şu ki, plastik atığın fiziksel özellikleri tüm geri dönüşüm sürecini belirler. Bu durum, en belirgin şekilde sert plastik ve yumuşak plastik geri dönüşümü karşılaştırmasında görülür.
PET şişeler ve HDPE variller gibi sert malzemeler ile LDPE ambalaj filmi gibi esnek filmler arasındaki temel farklılıkları anlamak, verimli ve karlı bir operasyon tasarlamanın ilk adımıdır.
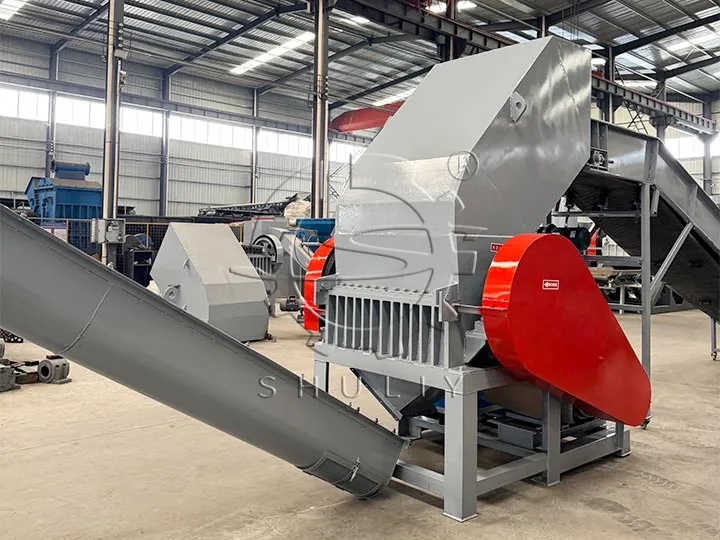
Sert Malzemelerin Zorluğu: Fiziksel Güç ve Aşınma Direnci
Sert plastiklerin geri dönüşümü, fiziksel güç kullanarak yapılarını kırma meselesidir.
- Temel Zorluk: Sertlikleri, kalınlıkları ve genellikle aşındırıcı yapıları (dolgu maddeleri veya kirleticiler nedeniyle), kırılma için muazzam bir darbe kuvveti gerektirir. Örneğin, başlıca PET şişe geri dönüşümü zorlukları, kalın duvarlar ve daha sert kapak malzemeleriyle başa çıkmayı içerir.
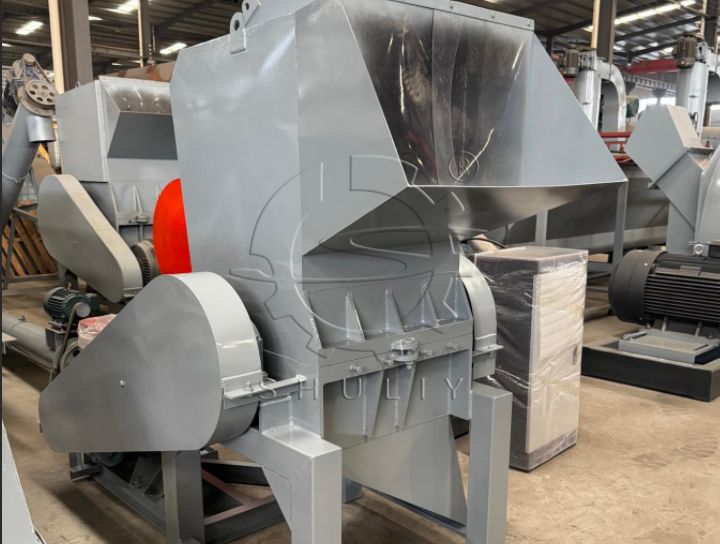
- İşleme Gereksinimi: Süreç, yüksek darbeli kırma için tasarlanmalıdır. Bu, yüksek kütleli bir rotora, sağlam bir yapıya ve HDPE variller veya diğer kalın duvarlı parçalar kırılırken aşınma ve yongalanmaya karşı dayanıklı olması için sertleştirilmiş takım çeliğinden yapılmış bıçaklara sahip, sert plastikler için ağır hizmet tipi bir kırıcı gerektirir. İyi tasarlanmış bir sert plastik geri dönüşüm hattının temel prensibi budur.
Esnek Plastik Geri Dönüşümünün Benzersiz Zorlukları
Esnek filmler, yalnızca kaba kuvvetle çözülemeyecek çok daha karmaşık bir dizi sorun sunar. Birçok geri dönüşüm operasyonunun başarısız olduğu nokta burasıdır.
1. Düşük Yığın Yoğunluğu ve Besleme Sorunları
Filmlerle ilgili en acil sorun, düşük yığın yoğunluklarıdır. Bir makineye tüy beslemek gibi hafif ve kabarıktırlar. Bu, dengesiz beslemeye neden olur, makinenin sık sık boş çalışmasına yol açar, bu da enerji israfına neden olur ve verimi düşürür.
2. Esneklik ve Sarma Olgusu
Bu, esnek plastik geri dönüşümündeki en kritik zorluktur. Darbe anında parçalanan sert plastiklerin aksine, filmler esnemek ve yırtılmaya direnmek üzere tasarlanmıştır.
Kırıcının İçinde Ne Olur? Standart bir kırıcının düz bıçakları bir plastik filme çarptığında, film kırılmaz. Bunun yerine esner ve rotor ile bıçakların etrafına sıkıca sarılır. Plastik filmin kırıcı rotoruna sarılması olarak bilinen bu olgu hızla birikir ve makinenin aşırı ısınmasına, sıkışmasına ve sonunda durmasına neden olur. "Plastik kırıcım neden filmle sıkışıyor?" sorusunun yanıtı neredeyse her zaman bu sarma sorununa işaret eder.
3. Etkili Yıkamada Zorluk
Balyalanmış filmlerin kıvrımları ve katmanları arasında sıkışan kir ve nem, standart bir yıkama işleminde bunların tamamen temizlenmesini zorlaştırır.
Mühendislik Çözümleri: İki Sürecin Hikayesi
Zorluklar farklı olduğu için çözümler de amaca özel olarak tasarlanmalıdır. Her iki akışı da aynı ekipman düzeniyle etkili bir şekilde işleyemezsiniz.
Sert Plastikler İçin Çözümler:
Çözüm basittir: güç ve dayanıklılık. Sert plastikler için etkili bir plastik kırıcı tasarımı, atalet sağlayan ağır bir rotor, kalın çelik gövde ve agresif bir parçalama ve kırma hareketi için pençe tipi bıçaklara odaklanır.
Esnek Plastik Geri Dönüşümü İçin Çözümler:
Film sorununu çözmek, yalnızca daha fazla güç değil, daha akıllı bir mühendislik gerektirir.
Islak Granülasyon: Bu önemli bir süreçtir. Plastik film geri dönüşümü için kullanılan ekipman, genellikle kırma haznesinde bir su girişi içerir. Plastik film için ıslak granülasyon üç belirgin avantaj sağlar:
- Kütle Ekler: Su, filmi ıslatarak ağırlaştırır ve rotorun üzerinde yüzmesini önler.
- Sistemi Soğutur: Filmin işlenmesinden kaynaklanan sürtünme, filmin erimesine ve yapışkan hale gelmesine neden olabilir. Su, bir soğutucu görevi görerek bunu önler.
- Ön Yıkama Yapar: Plastik film yıkama işlemine doğrudan kırıcı içinde başlayarak yüzeydeki kiri temizler.
V-Tipi Rotor Tasarımı: V-tipi (veya makas kesimli) rotor, künt ve darbeli bir vuruş yerine, dıştan içe doğru ilerleyen bir kesme hareketi oluşturur. Bu temiz kesme işlemi, filmi germek yerine kesmede çok daha etkilidir ve sarma sorununu doğrudan önler.
Akış Yönünde Yoğunluk Artışı: Granülasyon sonrası düşük yoğunluklu pullar, bir plastik peletleme makinesi ile işlenmeden önce yoğunluklarını artırmak için genellikle bir film aglomeratörüne veya sıkıştırıcıya beslenir. Tüm bu iş akışı, komple plastik film geri dönüşüm hattı içinde optimize edilmiştir.
| Özellik | Sert Plastik (Rijit) Geri Dönüşümü | Esnek Plastik Geri Dönüşümü |
|---|---|---|
| Birincil Zorluk | Kırılganlık, Kalınlık | Esneklik, Düşük Yoğunluk |
| Kesme Hareketi | Yüksek Darbeli Parçalama/Kırma | Yüksek Hızlı Makaslama/Kesme |
| Rotor Tasarımı | Penge veya Düz Bıçak | V-Tipi (Makas Kesimi) |
| Su Enjeksiyonu | İsteğe bağlı, zorunlu değil | Şiddetle Tavsiye Edilir |
| Ana Arıza Modu | Bıçak Aşınması, Motor Aşırı Yüklenmesi | Rotor Sarması ve Sıkışması |
Sonuç olarak, plastik atığınızın benzersiz özelliklerini anlamak karlılığın anahtarıdır. Süreç malzemeye göre uyarlanmalı ve ekipman da sürece göre tasarlanmalıdır. Herkese uyan tek bir yaklaşım kullanmaya çalışmak, verimsizlik ve başarısızlık için bir reçetedir.