В технологии экструзии пластика существует несколько методов превращения расплавленного полимера в гранулы. Хотя подводная грануляция имеет свою нишу, наиболее распространённым, надёжным и экономически эффективным методом для многих задач переработки является стренговая грануляция.
Однако принцип работы стренгового гранулятора часто воспринимается как сложный процесс. В этом руководстве мы разберём его на 7 понятных и логичных этапов. Понимание этих этапов грануляции пластика — ключ к осознанию того, что делает высокопроизводительную машину для стренговой грануляции и как она влияет на общую эффективность линии переработки.
Этап 1: Стабильная подготовка расплава (экструзия)
Весь процесс начинается внутри экструдера. Пластиковые отходы плавятся, смешиваются и гомогенизируются в однородный расплав полимера. Стабильность этого расплава критически важна для последующего формирования равномерных стренг. Именно здесь двухстадийный процесс экструзии даёт значительное преимущество, обеспечивая тщательную дегазацию расплава и удаление летучих веществ перед подачей на следующий этап.
Этап 2: Высокоэффективная фильтрация расплава пластика
Перед формованием расплавленный пластик необходимо очистить. Он продавливается через надёжный пакет фильтрующих сеток для удаления последних твёрдых загрязнений. Стабильный процесс фильтрации, часто поддерживаемый гидравлическим фильтр-сменщиком, предотвращает перепады давления, которые могут нарушить поток и повлиять на качество готовых гранул.
Этап 3: Формирование стренг на головке экструдера
Очищенный расплавленный полимер продавливается через экструзионную головку, представляющую собой толстую стальную плиту с множеством небольших, точно просверленных отверстий. При выходе из этих отверстий пластик формирует непрерывные однородные нити, внешне напоминающие спагетти. Конструкция головки имеет решающее значение для обеспечения одинакового диаметра всех нитей.
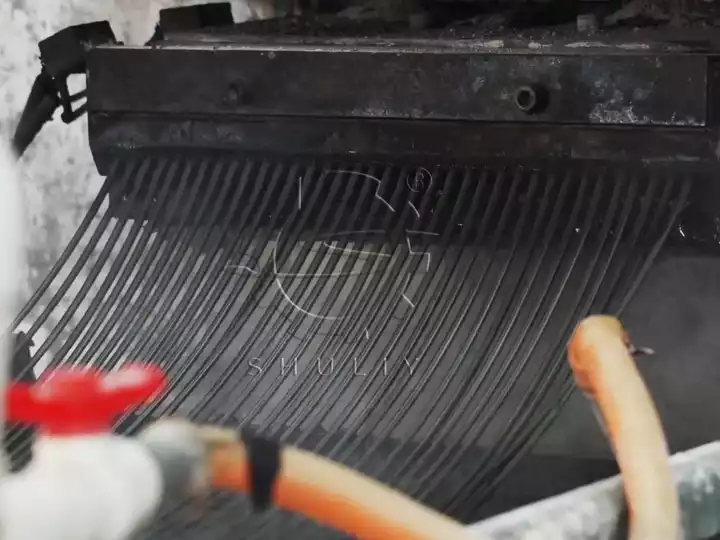
Шаг 4: Быстрое охлаждение в ванне для пластика
Горячие гибкие нити сразу же поступают в охлаждающую ванну для пластика, которая обычно представляет собой длинный нержавеющий желоб с циркулирующей водой. Эта водяная баня быстро закаливает нити, превращая их из расплавленного состояния в твердые гибкие прутки.
Шаг 5: Обезвоживание нитей
При выходе из водяной бани нити проходят через узел обезвоживания. Это часто мощный воздушный нож или серия роликов, которые сдувают или отжимают излишки поверхностной воды. Нити должны быть достаточно сухими перед подачей на финальную резку, чтобы обеспечить чистый срез и предотвратить попадание влаги в готовый продукт.
Шаг 6: Точная резка на грануляторе пластика
Охлажденные и высушенные нити подаются в сердце системы: гранулятор для пластика. В типичном валковом грануляторе подающие валки протягивают нити с постоянной скоростью в высокоскоростной вращающийся режущий узел. Прецизионные лезвия нарезают нити на короткие цилиндрические гранулы одинаковой длины.
Шаг 7: Контроль качества — просеивание и хранение
Финальный этап — это контроль качества. Свеженарезанные гранулы проходят через вибрационное сито. Это позволяет отделить слишком крупные или мелкие частицы («пыль») и дополнительно охладить гранулы, предотвращая их слипание в накопительном бункере. В результате получается партия высококачественных однородных пластиковых гранул, готовых к фасовке.
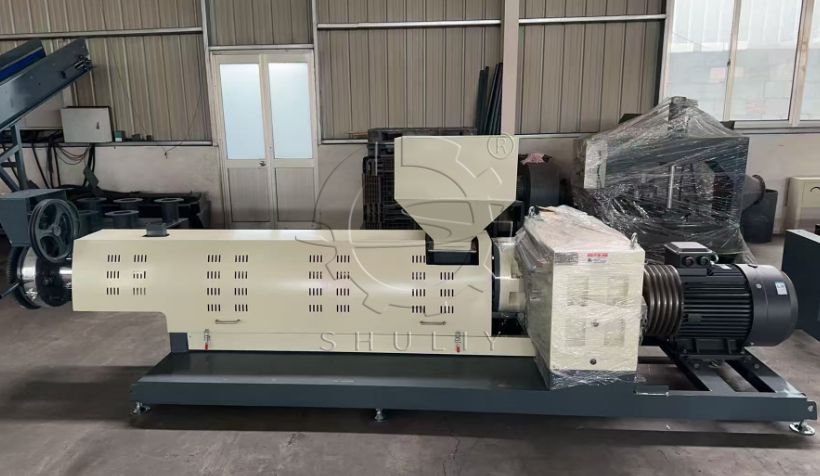
Весь этот 7-этапный процесс стренговой грануляции обеспечивается надежным набором компонентов линии рециклинга пластика. Производительность основного стренгового гранулятора — определяемая мощностью двигателя, конструкцией шнека и качеством сборки — задает качество и однородность конечного продукта.
Понимая каждый этап процесса, вы сможете лучше оценить, как высококачественное оборудование ведет к превосходному конечному продукту, будь то грануляция ПЭ-пленки или переработка других термопластов.
Готовы увидеть оборудование, которое обеспечивает этот процесс? Изучите технические характеристики наших комплексных решений для стренговой грануляции.