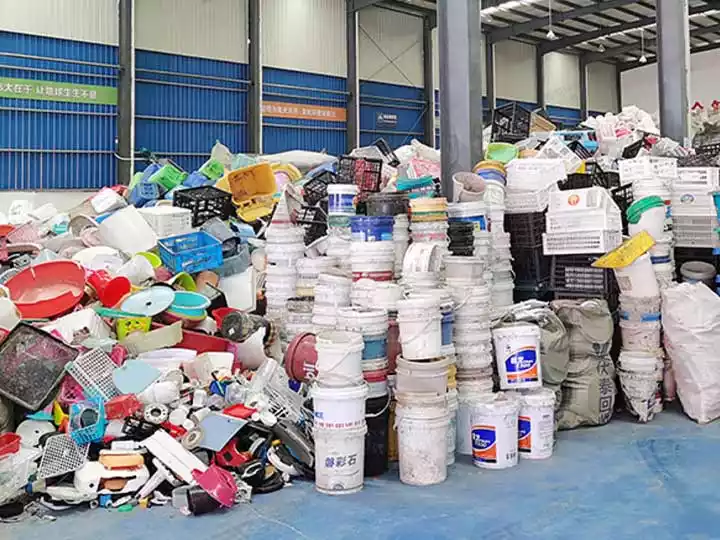
プラスチックリサイクル押出機は、プラスチック材料の造粒プロセスに不可欠です。プラスチック造粒には、軟質フィルムと硬質材料の2種類の材料があります。この記事では、プラスチック造粒プロセスにおけるこれら2種類の材料の特性と違いについて説明します。
軟質フィルム材料のプラスチック造粒プロセス
軟質フィルム材料は、ビニール袋や包装フィルムのように薄くて柔軟性があります。軟質フィルム材料を造粒するには、高速回転カッターを備えたプラスチックリサイクル押出機が使用されます。材料はまず押出機に供給され、そこで溶融・圧縮されます。その後、カッターに送られ、溶融した材料が小さなペレットに切断されます。
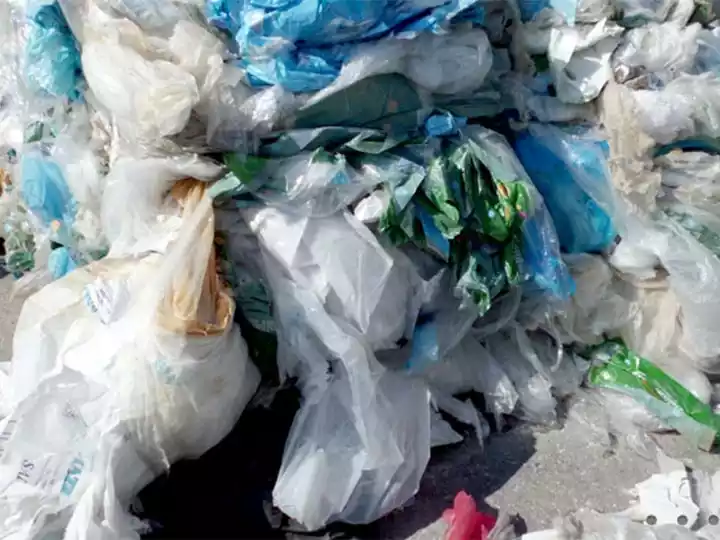
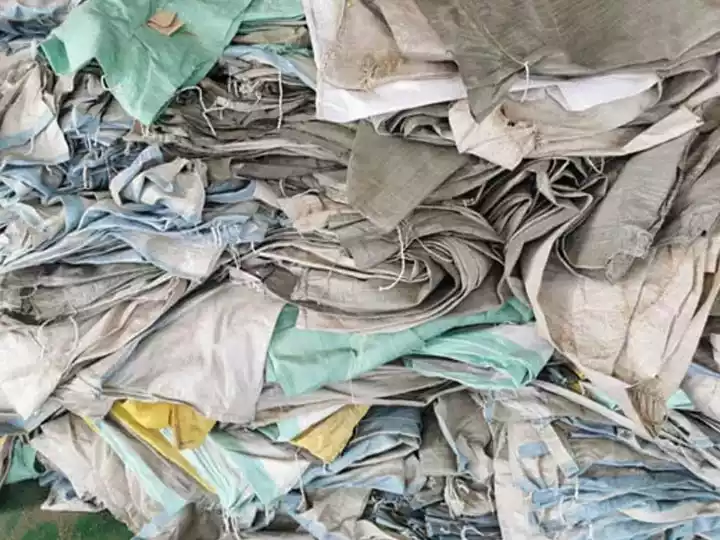
軟質フィルム材料を造粒する際は、プラスチックリサイクル押出機の温度と速度を制御することが重要です。温度が高すぎると材料が燃える可能性があり、速度が速すぎると材料が均一に溶けない可能性があるためです。
硬質材料のプラスチック造粒プロセス
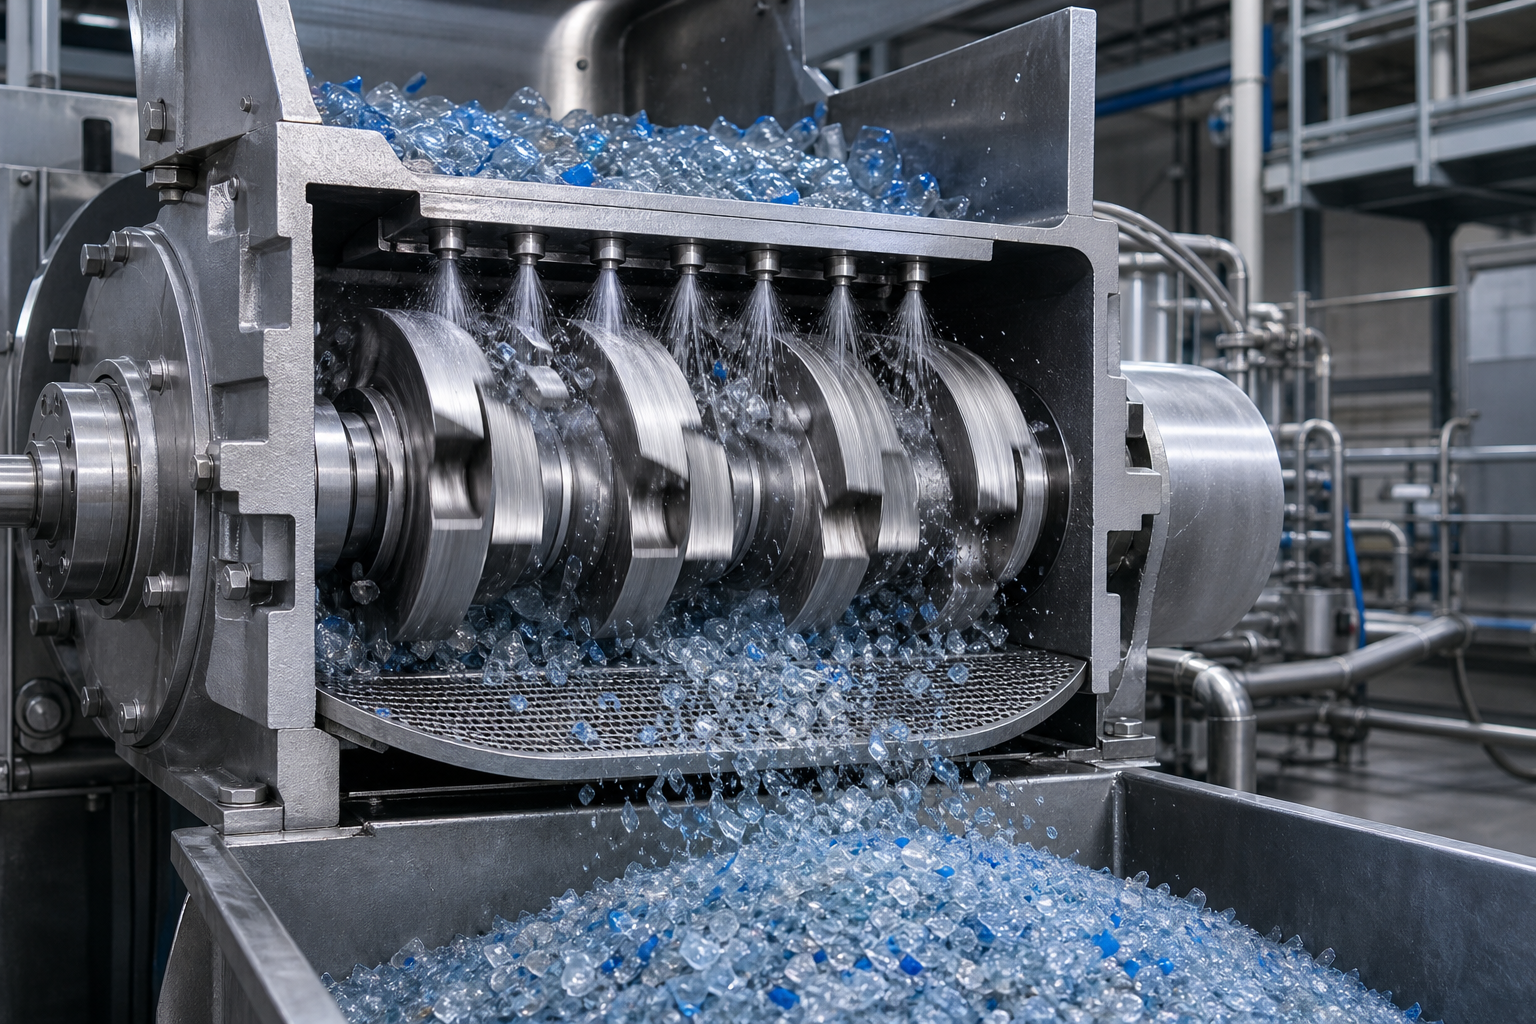
硬質材料は、プラスチックボトルや容器のように硬くて丈夫です。硬質材料を造粒するには、一軸または二軸スクリューを備えたプラスチックリサイクル押出機が使用されます。材料は押出機に供給され、スクリューによって溶融・圧縮されます。溶融した材料はダイを通して押し出され、小さなペレットに成形されます。
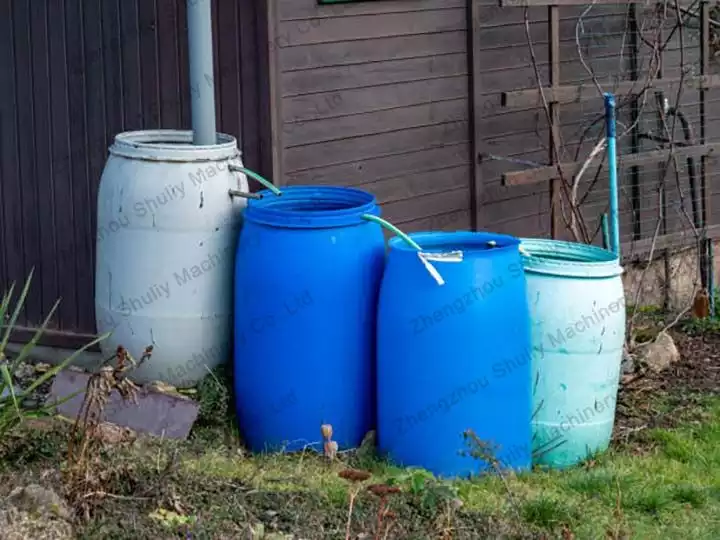
硬質材料を造粒する際は、ダイのサイズ、スクリューの速度、押出機の温度を考慮することが重要です。ダイが小さすぎると材料が適切に成形されない可能性があり、スクリュー速度が速すぎると材料が均一に溶けない可能性があります。
軟質フィルムと硬質材料の造粒の違い
軟質フィルム材料と硬質材料の造粒の主な違いは、使用するプラスチック押出機の種類です。軟質フィルム材料には高速回転カッターが必要ですが、硬質材料には一軸または二軸スクリュー押出機が必要です。さらに、高品質なペレットを確保するには、両方の材料に対して押出機の温度と速度を注意深く制御する必要があります。
結論
結論として、プラスチック押出機はプラスチック材料の造粒プロセスに不可欠です。原料の選択と品質要件は、造粒する材料の種類によって異なります。軟質フィルム材料は、その独特な特性から硬質材料とは異なるアプローチが必要です。適切な設備とプロセスがあれば、プラスチックペレット化は効率的で持続可能なプロセスになり得ます。