プラスチック造粒の過程で、ペレットに黒点が発生するのは比較的一般的な問題です。これはプラスチックペレットマシンの問題なのか、原材料の問題なのか、あるいは他の要因によるものなのか?実際、造粒工程での黒点はよくある故障現象であり、特に淡色のペレットで顕著です。では、この問題をどのように改善できるでしょうか?
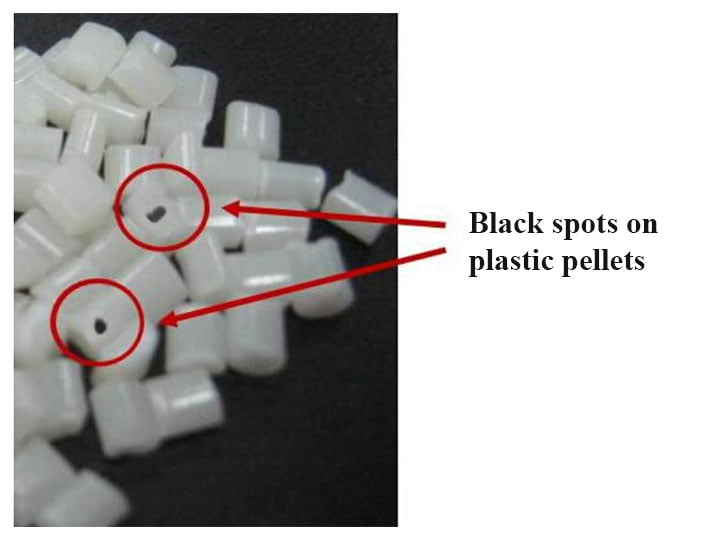
これらの黒点は、プラスチックペレットマシン内で残留プラスチックが熱劣化して炭化したものです。プラスチックペレットの品質を保証するために、作業員は定期的にマシンの炭化物を清掃する必要があります。
清掃には、より硬いプラスチックまたはそのリターン材とホワイトミネラルオイルを使用し、温度を10〜15°C適宜上げてください。この際、小型押出機の可塑化能力を考慮する必要があります。超高分子量プラスチックを可塑化できる大型・中型押出機では、超高分子量プラスチックまたはそのリターン材とホワイトミネラルオイルで清掃できます。超高分子量プラスチックは硬度が高く、高温になると清掃対象が軟化して剥がれやすくなり、炭化物がプラスチック溶融物によって運び出されやすくなります。
清掃中、プラスチックペレットマシンの速度を低速と高速の間で繰り返し切り替えることができます。予備のモーター負荷がある場合は、運転中に押出機を数回停止して再起動することで、清掃効果を向上させることができます。プラスチック溶融物中の炭化物が明らかに減少したら、徐々に適切な温度に調整し、通常の生産を再開します。