リサイクル業界では、「プラスチックはプラスチック」と単純に考えてしまうことがよくある誤りです。この過度な単純化は、重大な運用障害、設備の損傷、低品質な出力を引き起こします。現実には、プラスチック廃棄物の物理的特性がリサイクルプロセス全体を左右します。このことは、硬質プラスチックと軟質プラスチックのリサイクルを比較する際に最も顕著に現れます。
硬質材料(PETボトルやHDPEドラムなど)と軟質フィルム(LDPE包装フィルムなど)の根本的な違いを理解することは、効率的で収益性の高い事業を設計するための第一歩です。
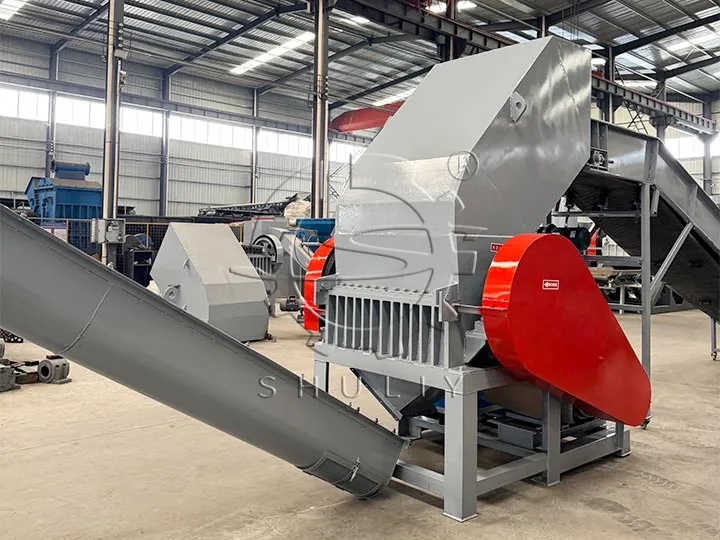
硬質材料の課題:強力な破砕力と耐摩耗性
硬質プラスチックのリサイクルは、その構造を強力な破砕力で打ち砕くことが課題です。
- 主な課題:その剛性、厚み、そして(充填材や汚染物質による)多くの場合研磨性の高さから、破砕には多大な衝撃力が必要です。例えば、PETボトルリサイクルの主な課題は、厚い壁面とより硬いキャップ材への対応です。
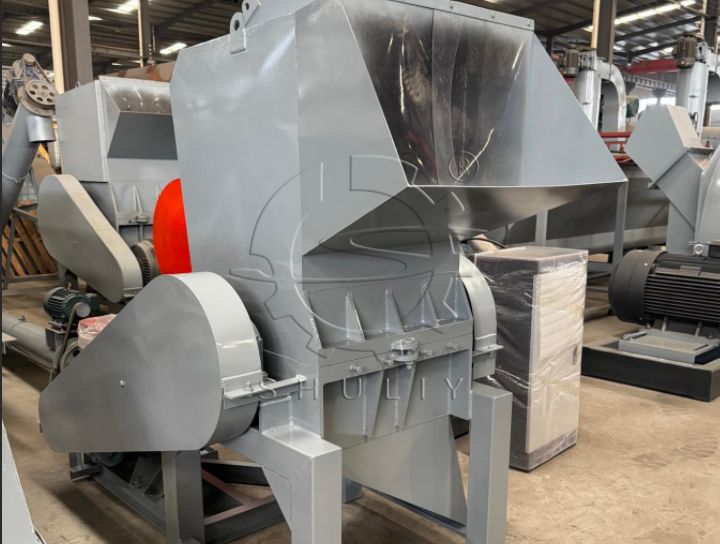
- 処理要件:プロセスは高衝撃破砕用に設計されていなければなりません。そのためには、高慣性ローター、堅牢な構造、そしてHDPEドラムやその他の厚肉品を破砕する際の摩耗や欠けに耐える焼入れ工具鋼製のブレードを備えた、硬質プラスチック用の頑丈な破砕機が必要です。これは、適切に設計された硬質プラスチックリサイクルラインの基本原則です。
軟質プラスチックリサイクル特有の課題
軟質フィルムは、単純な力技では解決できない、はるかに複雑な問題を引き起こします。ここで多くのリサイクル工程が失敗に終わります。
1. 低かさ密度と供給の問題
フィルムの最も直接的な問題は、その低かさ密度です。羽毛を機械に送り込むように、軽くてふわふわしています。これにより供給が不安定になり、機械が頻繁に空運転状態となり、エネルギーを浪費し、処理能力が低下します。
2. 弾性と巻き付き現象
これは軟質プラスチックリサイクルにおける最も重要な課題です。衝撃で粉砕される硬質プラスチックとは異なり、フィルムは伸びや引き裂き抵抗性を持つように設計されています。
破砕機内部では何が起こるのか?標準的な破砕機のフラットブレードがプラスチックフィルムに衝突しても、フィルムは破断しません。代わりに、伸びてローターやナイフにしっかりと巻き付きます。この現象(プラスチックフィルムの破砕機ローター巻き付き現象)は急速に進行し、機械の過熱、詰まり、そして最終的には停止を引き起こします。「なぜ私のプラスチック破砕機はフィルムで詰まるのか?」というよくある質問への答えは、ほとんどの場合、この巻き付き問題に起因します。
3. 洗浄が困難
バンドルされたフィルムの折り目や層に汚れや水分が閉じ込められるため、標準的な洗浄工程では完全に洗浄することが困難です。
エンジニアリングによる解決策:2つのプロセスの比較
課題が異なる以上、解決策も目的に応じて設計する必要があります。まったく同じ設備構成で両方の流れを効果的に処理することはできません。
硬質プラスチック向けの解決策:
解決策はシンプルです。すなわち、パワーと耐久性です。硬質プラスチック向けの効果的なプラスチック粉砕機の設計は、慣性を生み出す重いローター、厚い鋼製ハウジング、そしてアグレッシブな引き裂きと破砕作用を実現するクロータイプのナイフに重点を置いています。
軟質プラスチックリサイクル向けの解決策:
フィルムの問題を解決するには、単なる高出力ではなく、よりスマートなエンジニアリングが必要です。
湿式粉砕:これが重要なプロセスです。プラスチックフィルムリサイクル用の設備には、粉砕室内への注水口が設けられていることがよくあります。プラスチックフィルムの湿式粉砕には、次の3つの明確な利点があります。
- 質量の増加:水がフィルムを濡らし、重量を増加させることで、フィルムがローターの上に浮遊するのを防ぎます。
- システムの冷却:フィルム処理時の摩擦により、フィルムが溶けてべたつくことがあります。水が冷却材として機能し、これを防ぎます。
- 予備洗浄:粉砕機内でプラスチックフィルムの洗浄工程を開始し、表面の汚れを除去します。
V型ロータ設計:鈍く衝撃的な打撃ではなく、V型(またはハサミ切り)ロータは外側から内側へと徐々に切断する動作を生み出します。このクリーンなせん断力は、フィルムを引き伸ばすのではなく切断するのに非常に効果的で、巻き付き問題を直接防止します。
下流工程での密度向上:造粒後、低密度のフレークは多くの場合、フィルムアグロメレーターやスクイーザーに投入され、プラスチックペレタイザーで処理される前に密度を高めます。この一連のワークフローは、プラスチックフィルムリサイクルライン全体で最適化されています。
| 特徴 | 硬質プラスチック(リジッド)リサイクル | 軟質プラスチックリサイクル |
|---|---|---|
| 主な課題 | 脆さ、厚み | 弾性、低密度 |
| 切断動作 | 高衝撃による破砕・粉砕 | 高速せん断・切断 |
| ロータ設計 | クロー型またはフラットブレード | V型(ハサミ切り) |
| 注水 | オプション、必須ではない | 強く推奨 |
| 主な故障モード | ブレード摩耗、モーター過負荷 | ロータへの巻き付き・詰まり |
最終的に、お客様のプラスチック廃棄物の固有の特性を理解することが収益性の鍵です。プロセスは材料に合わせて調整され、設備はそのプロセス向けに設計されなければなりません。汎用的なアプローチを試みることは、非効率と失敗の元です。